


1/1
生产线沙盘模型源头厂家,工业沙盘模型制作工厂
案例详情
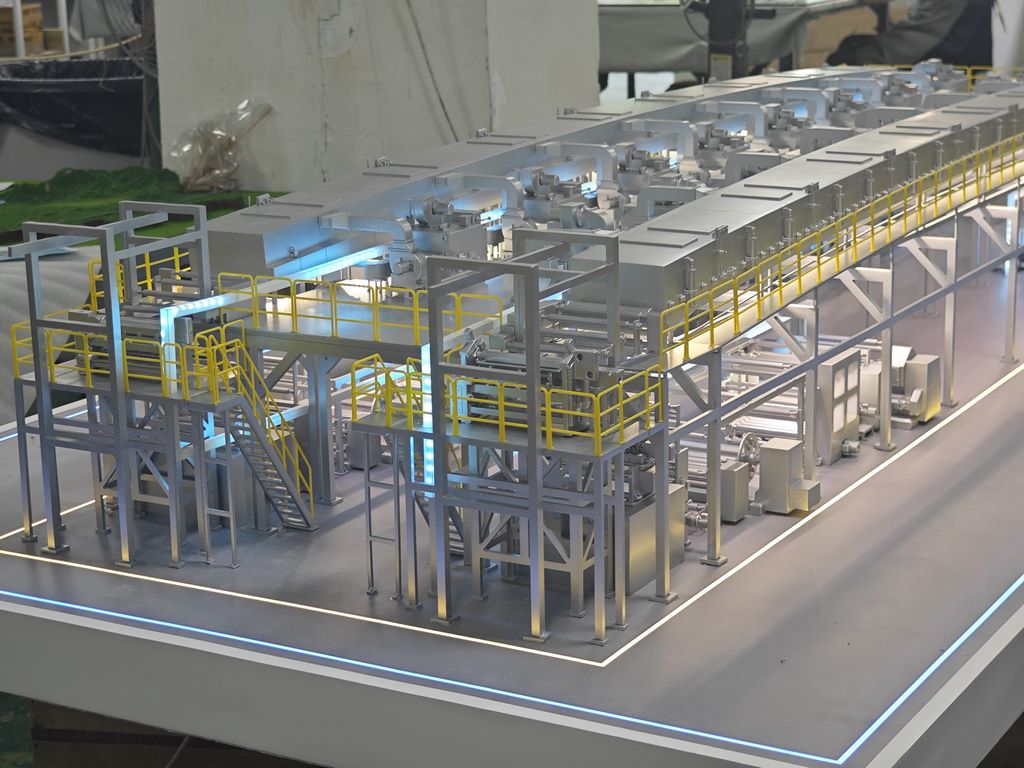
工业生产线沙盘模型制作规范
一、基础场景构建
厂房框架制作
主体结构采用3mm亚克力板激光切割,立柱做电解蚀刻处理模拟钢结构焊缝
地面纹理:将石英砂与透明树脂按1:5混合浇筑,固化后喷涂工业灰
设备定位布局
使用激光雕刻机在底板上刻出设备定位网格
传送带支架用1mm黄铜管弯折,接头处银焊加固
二、核心设备还原
装配线模块
机械臂关节:3D打印尼龙件搭配微型磁铁实现可动
流水线滚筒:铝管车削成型,表面滚花处理增加摩擦力
自动化系统
AGV小车:底盘嵌入N35磁钢,沿预埋磁轨运行
传感器组:用0.5mm光纤末端抛光模拟激光探头
三、表面精加工
工业涂装体系
底漆:环氧底漆静电喷涂(60℃烘烤30分钟)
设备色:工程机械黄(GSI C329)做渐变喷涂
警示标识:水转印危险标志(符合ISO3864标准)
使用痕迹表现
传送带磨损:石墨粉干刷接触面
油渍效果:透明橙(Tamiya X-26)与凡士林混合点涂
四、动态效果集成
传动系统
电机选用N20减速马达(内置PWM调速器)
皮带轮用橡胶O型圈模拟真实传动带
灯光系统
故障报警灯:SMDLED配合微型频闪电路
焊接火花:光纤束末端涂荧光漆,UV灯触发


电话咨询:18664173363
微信咨询:18664173363
微信客服
扫码咨询